简体中文


2026-09-30
Dom / Vijesti / Vijesti iz industrije / Vodič za proizvodnu liniju predenja: Vrste, ključne komponente i savjeti za odabir

Tvornica s 20 namotaja želi dodati FDY liniju. Odluka o ulaganju svodi se na više od navedene cijene. Ovisi o kvaliteti predilice, kontroli temperature vruće vretena, pouzdanosti namotavača i mogućnosti dobavljača da podupre konop nakon postavljanja. Ovaj vodič prolazi kroz izbore iza proizvodne linije za predenje kako biste mogli usporediti ponudu s filamentom koji zapravo trebate proizvesti.
Prije nego što krenemo u komponente i konfiguracije, korisno je pogledati šire uloga proizvodne linije za predenje u proizvodnji vlakana . Industrija se pomaknula s isporuke pojedinačnih strojeva na predaju kompletnih, integriranih sustava. Ta promjena podiže uloge u performansama za svakog kupca.
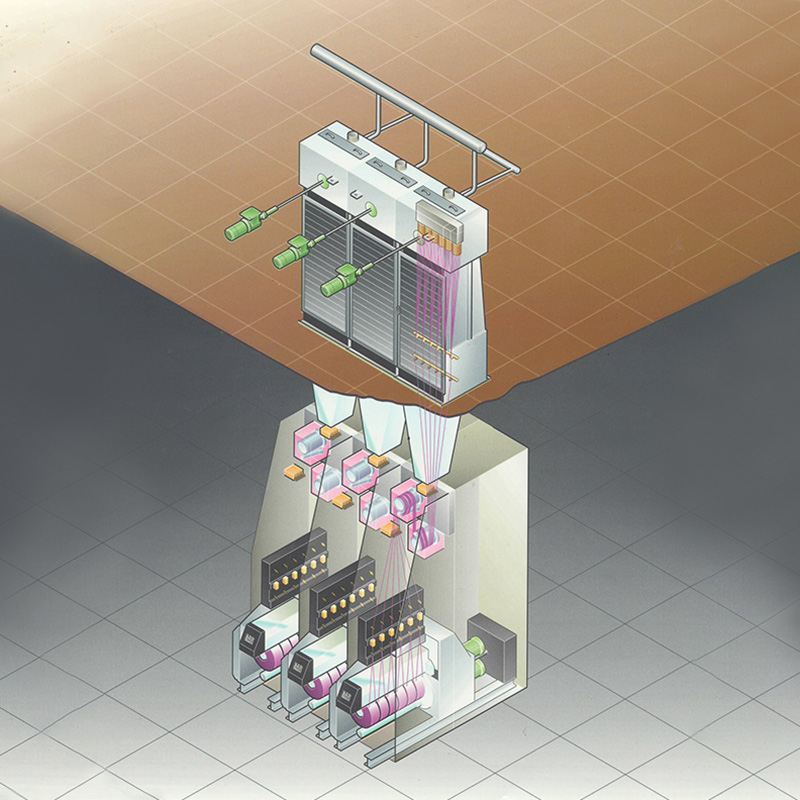
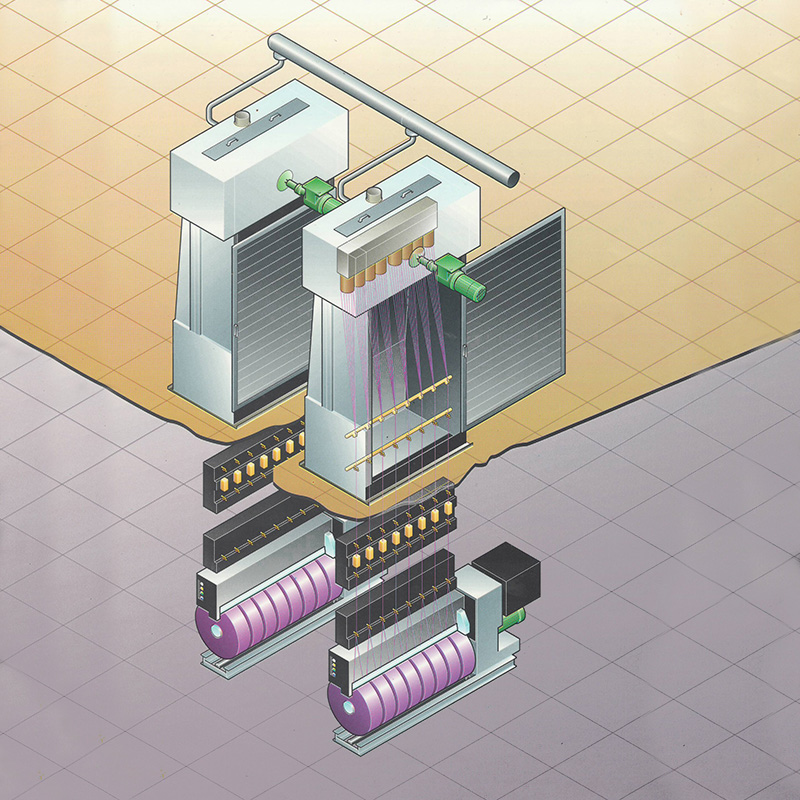
Proizvodna linija za predenje je sinkronizirani lanac opreme koji pretvara polimerne komadiće ili taljevinu u kontinuirani filament. Proces počinje ekstruzijom i filtracijom, kreće se kroz sklop za predenje i predionicu, gasi filamente, nanosi završetak predenja, izvlači pređu pomoću valjaka za uvlačenje, prolazi kroz isprepletene mlaznice i završava na automatskom namotaču koji isporučuje pakete nizvodnom procesu.
Svaka komponenta ima svoj ritam održavanja. Predilice zahtijevaju planirano čišćenje, postavke temperature za bodrenje trebaju povremenu provjeru, a vilice za pomicanje namotača, ploče za vodilice pređe i zatezni blokovi troše se sa svakim ciklusom. Kupci koji u usporedbu uračunaju zahtjeve za potrošnim materijalom i uslugama dobivaju realniju sliku ukupnog troška.
Linije za predenje kemijskih vlakana mogu se podijeliti u četiri glavne konfiguracije: djelomično usmjerena pređa (POY), potpuno vučena pređa (FDY), visoko usmjerena pređa (HOY) i industrijska pređa.
POY linije su najčešće za poliestersku i najlonsku tekstilnu pređu. Rade velikom brzinom ostavljajući djelomično orijentiranu pređu spremnu za nizvodno teksturiranje. Tipična POY linija radi u rasponu od 2.800-3.300 m/min i proizvodi pakete od 50-300 deniera koje teksturizatori pretvaraju u pređu s teksturom izvlačenja.
 Linija za predenje djelomično usmjerene pređe (POY) za poliester, najlon i više Ova POY proizvodna linija pokriva cijeli proces od čipsa do pređe, uključujući ekstrudere, motalice i mjerne pumpe. Nudi fleksibilnost za promjenu sirovina i proširenje kapaciteta, što ga čini prikladnim za tkanje odjeće i kućnog tekstila. Pogledajte proizvod →
FDY linije izvlače pređu u potpunosti na proizvodnoj liniji, proizvodeći potpuno orijentiran filament koji ide izravno u tkanje ili pletenje. FDY linije rade brzinom od 3000–4000 m/min i koriste se za mikrovlakna, visokokvalitetnu odjeću i kućni tekstil gdje su dimenzionalna stabilnost i mala rastezljivost važni.
 Linija za predenje potpuno vučene pređe (FDY) za PET, PA, PP i druge polimere Projektirana za filamente visokih performansi, ova linija FDY integrira masterbatch ili taljevinu niske viskoznosti i omogućuje trenutnu proizvodnju. Idealan je za tehnički tekstil i funkcionalna vlakna koja zahtijevaju dimenzijsku stabilnost. Pogledajte proizvod →
HOY linije rade čak i većim brzinama s velikom stopom preuzimanja i kraćim nizvodnim putem. Odgovaraju velikoj brzini predenja finog denija i pojavljuju se rjeđe u modernim postrojenjima nego POY ili FDY.
Linije industrijske pređe dizajnirane su za filament visoke čvrstoće i malog skupljanja koji se koristi u užadima, remenima, užadima za gume, koncima za šivanje i premazanim tkaninama. Raspon deniera proteže se od 500 d do preko 3000 d. Brzina proizvodnje je manja jer je održavanje čvrstoće na prekid i konzistencije istezanja važnije od sirovog protoka.
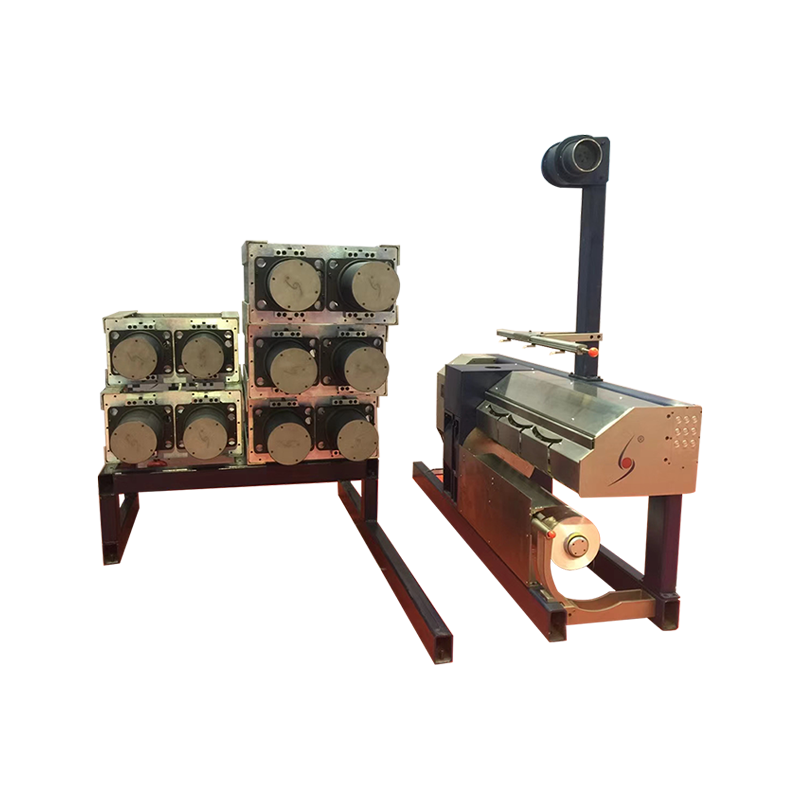 Linija za industrijsku proizvodnju filamentne pređe visoke čvrstoće Dizajnirana za pređu visoke čvrstoće s niskim skupljanjem koja se koristi u užadima, užadima za gume i premazanim tkaninama, ova linija podržava raspon denija od 500 do 3000 . Naglašava čvrstoću na prekid i dosljednost istezanja u odnosu na sirovu propusnost. Pogledajte proizvod →
| Značajka | POY linija | FDY linija | Linija HOY | Industrijska pređa |
|---|---|---|---|---|
| Primarni polimer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Brzina preuzimanja | 2.800–3.300 m/min | 3.000–4.000 m/min | 4.500–6.000 m/min | 500–2500 m/min |
| Status žarne niti | Djelomično orijentiran | Potpuno nacrtana | Visoko orijentiran | Visoka postojanost |
| Tipični poricatelj | 50–300 d | 30-300 d | 50–300 d | 500–3000 d |
| Upotreba nizvodno | Teksturiranje | Tkanje, pletenje | Teksturiranje, weaving | Uže, uže, tkanje |
Sirovina snažno oblikuje liniju. PET, PA i PP imaju različitu viskoznost taline, ponašanje pri izvlačenju i zahtjeve za gašenjem. Linija projektirana za PET može prerađivati PA, ali ne s istom propusnošću ili kvalitetom. Kada dobavljač kaže da linija koristi PET, PA, PP ili druge sirovine, razjasnite očekivano vrijeme prijelaza i gubitak kvalitete tijekom prijelaza. Taj je odgovor često najkorisniji dio evaluacije.
Nakon sužavanja vrste linije, procjena se okreće konfiguraciji opreme i sposobnosti tvornice da je podrži. Evo praktičnog redoslijeda pregleda.
Tolerancija kontrole temperature praktičan je primjer. Vruća letvica koja se kreće 2 °C na zadanoj točki može proizvesti mjerljivu varijaciju denija i čvrstoće na filamentu, posebno na FDY i industrijskim linijama. Dobavljač koji koristi kalibrirane instrumente i održava odgovarajuće rezervne dijelove za svaku vruću godetu smanjuje taj rizik. Isto vrijedi i za namatač: vilica mjenjača koja ne može zadržati prebacivanje paketa unutar nekoliko desetinki milisekunde stvara slomljene krajeve i pakete loše kvalitete. Zbog toga mnogi proizvođači drže programi nadogradnje opreme u njihovom godišnjem proračunu.
Kvaliteta proizvodne linije za predenje ovisi o nekoliko komponenti više nego o drugima. Oni zaslužuju pažljivu inspekciju tijekom puštanja u rad i nakon svakog remonta.
| komponenta | Što potvrditi | Utjecaj ako je izvan tolerancije |
|---|---|---|
| Predilna ploča | Promjer rupa, broj rupa, uzorak, završna obrada površine | Varijacije deniera, polomljeni filamenti, često čišćenje |
| Vruća godet | Ujednačenost površinske temperature, dinamička ravnoteža, površinski premaz | Neravnomjerno izvlačenje, lomljenje pređe, toplinske pruge |
| Valjak za odvajanje | Glatkoća površine, zračnost ležaja, koncentričnost | Kolebanje napetosti pređe, površinski defekti |
| Zatezni blok namotača | Vlačna sila, uzorak istrošenosti, vodeća površina | Varijacije gustoće pakiranja, greške u oblikovanju |
| Vilica mjenjača | Simetrija vilice, istrošenost vodećih površina, sila opruge | Neuspješno prebacivanje, slomljeni krajevi pri skidanju |
Za rotirajuće komponente kao što su vruća boda i navijalica, dinamičko balansiranje je jednako važno kao i kvaliteta površine. Neuravnotežena letvica dovodi do vibracija koje se prenose na filamente i okvir stroja, što dovodi do trošenja ležaja i nekonzistentne pređe. Proizvođač s vlastitom opremom za dinamičko balansiranje može certificirati cijeli rotirajući sklop, a ne samo jedan dio.
Troškovi rada proizvodne linije za predenje ovise o potrebi održavanja, potrošnji energije i koliko dugo linija može raditi između servisnih intervala. Starije linije često imaju nižu početnu cijenu, ali veće toplinske gubitke, češće izmjene ležajeva i dulja vremena zastoja za čišćenje predilnice. Novije linije s poboljšanim dizajnom za gašenje i boljom izolacijom smanjuju energiju po kilogramu, ali također uvode komponente koje od dobavljača zahtijevaju brzu isporuku dijelova.
Praktičan pristup je ugraditi plan održavanja u kupnju od prvog dana. Zatražite preporučeni komplet rezervnih dijelova, raspored zamjene vrućih ležajeva i očekivani vijek trajanja vodilica za namatanje. Zatim usporedite te brojke s vašim trenutnim troškovima održavanja po toni. Ako nova linija smanji energiju za 15% i održavanje za 20% po toni, razdoblje povrata može biti kraće nego što sugerira veća početna razlika u cijeni.
Mogućnost nadogradnje je druga dimenzija. Kada se promijene specifikacije pređe, modularna linija se može ažurirati s novim paketom za centrifugiranje, drugom komorom za gašenje ili novim namotačem. Ova fleksibilnost produljuje vijek trajanja investicije. Za vlasnike postojeće opreme, nadogradnja postojećih strojeva često je brža od puštanja u pogon nove linije od nule, jer su temelji, pomoćni uređaji i obuka operatera već postavljeni.
Svaku ponudu proizvodne linije za predenje treba odvagnuti s četiri odgovora. Koju nit proizvodi potrebnom brzinom? Koliko košta vožnja po toni? Koliko vremena je potrebno da se postigne stabilan izlaz? Što se događa kada ključna komponenta zakaže? Prvi odgovor određuje prikladnost proizvoda, drugi određuje maržu, treći određuje novčani tok, a četvrti određuje rizik.
Pilot testiranje na fleksibilnoj liniji za predenje može riješiti mnoga od ovih pitanja prije pune investicije. Pilot linija vam omogućuje isprobavanje nove pređe, provjeru polimera i procjenu paketa za predenje prije nego što se posvetite kompletnoj proizvodnoj liniji. Ovo je jedan od najpraktičnijih načina za smanjenje rizika pri kupnji kapitalne opreme.
Za timove koji upravljaju postojećim voznim parkom, bitan je odabir dobavljača s sposobnošću proizvodnje komponenti i usluga. Kombinacija CNC strojne obrade za precizne dijelove, dinamičkog balansiranja za rotirajuće komponente i radionice za popravak koja može obnoviti vruće boce i motalice pretvara potrebu za zamjenom u kratki, planirani prekid rada umjesto neplaniranog gašenja.




ADRESA: No.1298, Zhouan Road, okrug gospodarskog i tehnološkog razvoja, grad Jiaxing, provincija Zhejiang
TELEFON: +86 19057031687
TEL: 86-0573-83777752
E-POŠTA: [email protected]